冷藏车的厢板,看似平整简单,实则每一道边、每一个槽口,都关系到整车的密封性、保温性与结构强度。
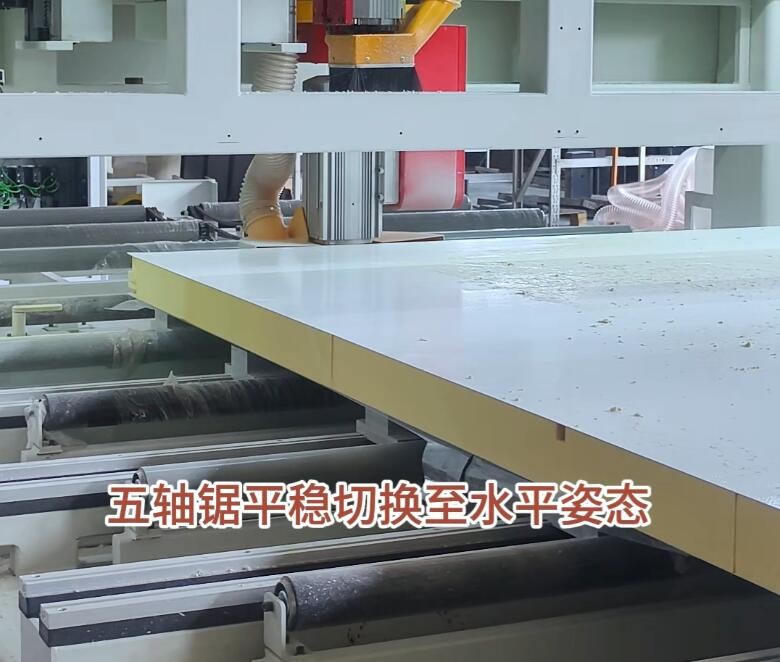
一块厢板从板材到成品,要经历多道工序:多角度切割、侧面开槽、沉台加工、侧门开洞、斜切成型,乃至复合后溢胶的清理。每一道工序,对精度都有着近乎苛刻的要求。
五轴联动,让刀具不再局限于单一方向。 它可以从垂直方向高速直切,完成沉台加工;也可以摆至水平,围绕厢板四周连续转动,完成侧面切割与开槽。角度任意可调,斜切、异形切割皆可胜任,适配不同客户的工艺需求。
避让预埋件,是侧门开洞的关键。 冷藏车侧门内部往往预埋有结构件或加强件,切割时若不能精准识别与避让,便会伤及内部结构。厢板加工中心通过精准定位,在开洞的同时完美避让预埋件位置,保证门板完整性与加工质量。
切割之后的台口,是检验工艺的直观标准。 高精度加工带来的,是规整的台口、光滑的边缘——无毛刺、无崩边,无需二次修整,直接进入下一道工序。
而三明治夹芯板复合过程中产生的溢胶,同样有解。 精准高效的清理能力,让板面洁净如初,省去人工铲胶的繁琐与不稳定。
从一块板材到一扇厢板,从直线到斜角,从切割到清理——厢板加工中心所承担的,不只是单一的加工动作,而是一整套适配冷藏车制造需求的工艺方案。
冷链行业正在提速,装备制造的每一次进步,都在为这条链条注入更稳定的支撑。厢板加工中心,正是其中一环。